Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


23 Sep 2026, Posted by MCH
Lastre ASA/ABS: materiale coestruso resistente agli agenti atmosferici per applicazioni esterne durevoli
La facciata bianca di un'insegna o la copertura di una macchina che sembra corretta il giorno della spedizione e diventa rosa gesso dopo due estati non è quasi mai un difetto di stampaggio. Il substrato è stato fissato in fase di preventivo e l'ABS standard non può trattenere il colore all'esterno senza aiuto.
Il foglio ASA/ABS è il materiale che la maggior parte dei trasformatori sceglie a quel punto. Costa più di una semplice lastra in ABS e meno di una lastra solida in ASA o PMMA dello stesso spessore, e mantiene il comportamento agli urti e le abitudini di fabbricazione che i processori ABS già eseguono ogni giorno.
Definizione operativa. La lastra ASA/ABS è una lastra termoplastica coestrusa costituita da un nucleo in ABS con un sottile strato di copertura in ASA (acrilonitrile stirene acrilato) fuso su una o entrambe le facce durante l'estrusione. Il cappuccio porta il colore e la resistenza ai raggi UV; il nucleo porta lo spessore, la rigidità e il costo.
Cos'è realmente un foglio ASA/ABS
La lastra ASA/ABS è un prodotto bimateriale, non una miscela, e questa distinzione decide come si comporta un pannello dopo cinque estati su un tetto.
Il nucleo è in ABS, la cui robustezza deriva dalla gomma butadiene. Il butadiene contiene doppi legami insaturi e la luce ultravioletta e l'ossigeno attaccano direttamente tali legami, motivo per cui l'ABS non protetto sfarina, diventa opaco e giallo. Il cappuccio sostituisce il butadiene con la gomma estere acrilica, una struttura saturata che resiste allo stesso attacco senza vernice, pellicola o rivestimento trasparente.
Entrambi i polimeri vengono inseriti in uno stampo e incollati mentre sono ancora fusi, quindi non vi è alcuna linea adesiva e nessun bordo della pellicola da sollevare. La calotta e il nucleo si espandono e si contraggono insieme attraverso la termoformatura e il ciclo termico quotidiano di un involucro esterno.
Tre modi in cui i fornitori offrono la protezione ASA
- Tappo coestruso. Circa 0,2-0,8 mm di ASA per faccia, fusi nello stampo. Agenti atmosferici prevedibili, nessun rischio di delaminazione e sopravvive ai profondi imbutimenti.
- Lega ASA/ABS. Uniforme in tutto lo spessore e solitamente più economica, ma le prestazioni UV dipendono da quanto uniformemente la fase ASA si trova sulla superficie. La fresatura o la levigatura di una faccia nuova rimuove la protezione.
- Pellicola laminata. Una pellicola ASA o PVDF incollata su un nucleo in ABS. Elevata brillantezza, buona resistenza agli agenti atmosferici, ma i bordi possono sollevarsi e l'aria può rimanere intrappolata durante la formatura.
Il tappo è il prodotto. Se un preventivo dice ASA/ABS ma non può nominare lo spessore del cappuccio in millimetri e indicare se il cappuccio si trova su una o due facce, stai acquistando un oggetto sconosciuto. Inserisci il numero sul disegno e sull'ordine di acquisto.
I produttori di lastre che utilizzano linee di coestrusione dedicate normalmente pubblicano insieme lo spessore del cappuccio e le prestazioni agli agenti atmosferici, in modo da poter confrontare i gradi senza tirare a indovinare. Questa nota tecnica su Calcio coestruso in ASA/ABS per parti esterne termoformate mostra come vengono solitamente presentate tali informazioni.
Perché il cappuccio ASA determina la durata di utilizzo all'aperto
La durata all'esterno di un pannello ASA/ABS è determinata dallo strato di copertura, non dallo spessore della lamiera. Un foglio da 1,5 mm con un cappuccio da 0,6 mm durerà ogni volta più di un foglio da 4 mm con un cappuccio da 0,15 mm.
Cambiamento di colore inferiore a 3 dE dopo circa 2.000 ore di invecchiamento accelerato Risultato tipico di ASA/ABS coestruso, contro 10 dE o più per ABS non protetto nella stessa esposizione
Lo sfarinamento è il sintomo visibile che arriva per primo. La resina superficiale si degrada in una polvere pallida che intrappola lo sporco e non può essere lucidata, e la perdita di brillantezza è misurabile ben prima che il colore si sposti.
Il cappuccio funziona anche come filtro UV. L'energia che altrimenti raggiungerebbe il nucleo dell'ABS viene assorbita nei primi decimi di millimetro, quindi il nucleo mantiene la sua resistenza agli urti molto più a lungo rispetto all'ABS non protetto dello stesso spessore. La vera debolezza è meccanica più che chimica: grattando il tappo con un carrello elevatore, il degrado inizia da quel graffio, per poi diffondersi lateralmente.
| Tipo di foglio | Stabilità ai raggi UV e al colore | Forza d'impatto | Termoformatura | Costo relativo |
| ABS semplice | Poveri esterni, gessetti e gialli | Alto | Eccellente | Il più basso |
| ASA/ABS coestruso | Molto buono, spostamento del colore generalmente inferiore a 3 dE | Alto | Eccellente | Moderato |
| PC/ABS con pacchetto UV | Da discreto a buono, spostamento visibile con una lunga esposizione | Molto alto | Buono, necessita di asciugatura | Moderato to high |
| Acrilico PMMA | Eccellente | Basso, fragile sotto l'impatto | Limitato | Moderato |
Specifiche che determinano idoneità, costi e tempi di consegna
Cinque numeri controllano la maggior parte del prezzo, dei tempi di consegna e del rischio su un ordine di fogli ASA/ABS: spessore complessivo, spessore della copertura, dimensione del foglio, tolleranza sullo spessore e struttura della superficie.
da 1,0 a 12 mm Intervallo di spessore comune
da 0,3 a 0,8 mm Berretto ASA per viso
più o meno da 0,1 a 0,3 mm Tolleranza tipica dello spessore
fino a 2.000 x 3.000 mm Dimensioni comuni del foglio
Colore, spessore, struttura e dimensione del taglio sono tutti specificati per ordine e lo stock di semilavorati ASA/ABS è normalmente il punto di partenza prima di qualsiasi operazione secondaria come formatura, stampa o instradamento.
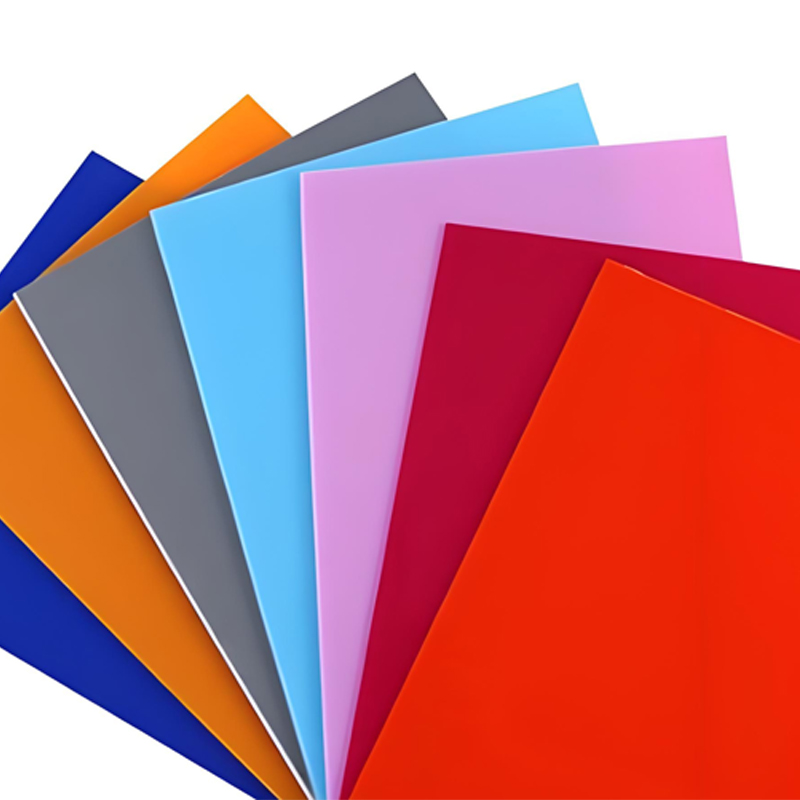
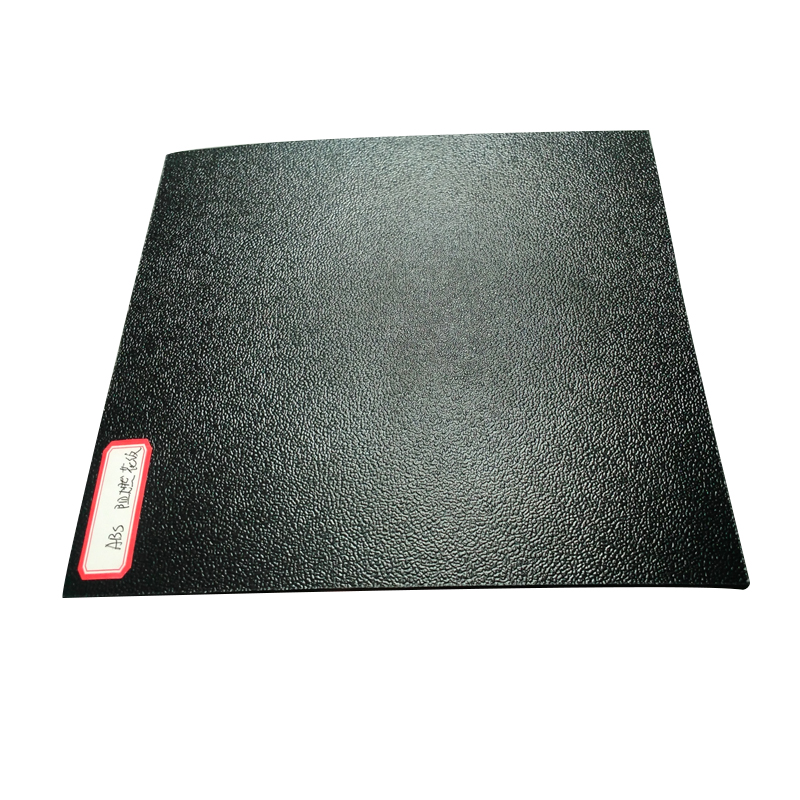
 Lastre Semilavorate ABS/ASA Le lastre semilavorate ASA/ABS uniscono i vantaggi dei materiali ASA e ABS, offrendo eccezionale resistenza agli agenti atmosferici e prestazioni meccaniche. La superficie è liscia... Visualizza il prodotto →
Cosa scrivere sul disegno
- Spessore del cappuccio e quali facce lo portano, incluso se la faccia interna necessita di protezione.
- Il colore corrisponde a uno standard fisico, mai a un'immagine sullo schermo o a una foto del telefono.
- Struttura della superficie, sia essa a cellule ciliate, opaca o lucida, oltre alla direzione di eventuali venature.
- Tolleranza sullo spessore e planarità, soprattutto per pannelli di grandi dimensioni che verranno stampati o laminati.
- Film di mascheratura e interfogliatura, per cui il foglio arriva alla linea di formatura senza marcature.
Tratta lo spessore del cappuccio come una linea di specifica, non come un aggettivo di marketing. Un cappuccio da 0,2 mm e uno da 0,6 mm sono prodotti diversi venduti con lo stesso nome e invecchiano a velocità diverse.
| Spessore | Parte tipica | Perché questa gamma |
| da 1,0 a 2,0 mm | Fronti di segnaletica, pannelli luminosi, finiture piatte | Peso ridotto, facile da stampare e tagliare |
| da 2,0 a 3,0 mm | Coperture per attrezzature, finiture per roulotte e rimorchi, protezioni per macchine | Equilibrio tra rigidità e formabilità |
| da 3,0 a 5,0 mm | Custodie termoformate, pannelli sanitari, coperture agricole | Imbutiture profonde che lasciano ancora spessore di parete utilizzabile |
| da 6,0 a 12 mm | Pannelli e rivestimenti strutturali per esterni | Ritenzione delle viti e rigidità del pannello |
Fabbricazione: formatura, lavorazione e giunzione
La termoformatura di fogli ASA/ABS avviene con la stessa attrezzatura dell'ABS, con una differenza che attira l'attenzione: il cappuccio è una pelle sottile e si assottiglia con il foglio ovunque la parte venga disegnata in profondità.
Termoformatura e formatura sottovuoto
- Asciugare il foglio per 2-4 ore a 80 gradi Celsius se è stato conservato in aria umida.
- Riscalda la superficie della teglia a circa 140-165 gradi Celsius, misurati sulla teglia e non nel forno.
- Mantieni i rapporti di disegno vicini a 1,5 a 1 dove l'aspetto conta e aggiungi raggi degli angoli generosi.
- Raffreddare a una temperatura inferiore a 80 gradi Celsius all'interno dello stampo prima di sformarlo per evitare deformazioni.
Lavorazione, fresatura e giunzione
- Utilizzare utensili affilati in carburo con elevata velocità del mandrino e avanzamento moderato per evitare sbavature sul cappuccio.
- Evitare una levigatura pesante sulle facce esposte, che rimuove lo strato protettivo.
- La saldatura a solvente e a ultrasuoni funziona bene su nuclei a base di ABS.
- L'incollaggio adesivo richiede una leggera abrasione e una passata di solvente solo sul lato centrale.
- Asciugare il lenzuolo. Da due a quattro ore a 80 gradi Celsius per il materiale conservato in condizioni umide, quindi portarlo nell'area di formatura.
- Riscaldare alla temperatura di formatura. Superficie della lastra da 140 a 165 gradi Celsius, controllata con una sonda a contatto anziché con il punto di regolazione del forno.
- Forma e mantieni. Applicare il vuoto o la pressione, quindi mantenere la pressione mentre la superficie si raffredda abbastanza da assumere la forma dell'utensile.
- Raffreddare nello stampo. Sotto gli 80 gradi Celsius prima della sformatura, che controlla la deformazione e la stampa sul cappuccio.
- Taglia e rifinisci. Rifilatura a CNC, lucidatura del bordo ed eventuale rimozione di mascherature, mantenendo la calotta sulla faccia a vista.
Matematica per il diradamento del cappuccio. Un tappo da 0,5 mm allungato del 30% si comporta come un tappo da 0,35 mm nel punto più profondo dell'estrazione. Sulle parti esterne permanenti, dimensionare la calotta in base allo spessore teso, non alla lamiera piana.
Dove le lastre ASA/ABS guadagnano il loro prezzo
La lastra ASA/ABS si ammortizza ovunque una parte sia esposta al sole e alle intemperie, ma non necessita della trasparenza ottica dell'acrilico o della rigidità di un pannello composito.
- Elementi edilizi esterni come rivestimenti, fasce, finiture del bordo del tetto e cornici delle finestre.
- Finiture esterne per roulotte, camper e veicoli commerciali, dove il colore deve sopravvivere ad anni di strada e sole.
- Fronti di segnaletica e scatole luminose in cui un pannello dipinto o filmato avrebbe bisogno di essere rielaborato.
- Coperture per macchine agricole e da costruzione resistenti al lavaggio e ai raggi UV.
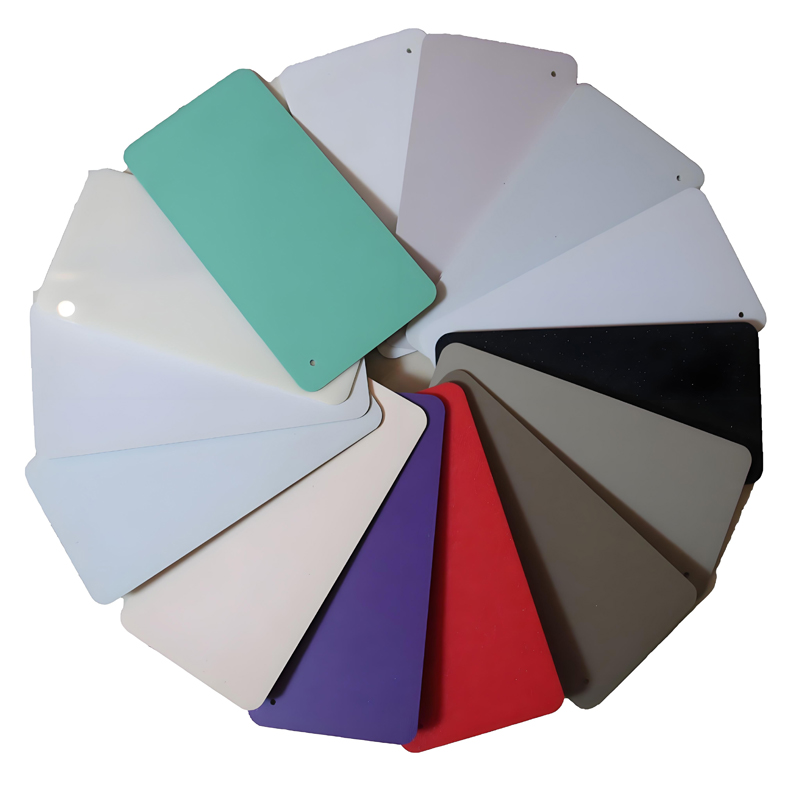
 Materiali da costruzione per esterni ABS/ASA I materiali da costruzione per esterni ASA/ABS sono formulati con tecnologia avanzata, che combina l'eccezionale resistenza agli agenti atmosferici dell'ASA con l'elevata resistenza dell'ABS, fornendo... Visualizza il prodotto →
Visualizzazione del costo totale. Una parte in ABS verniciata comporta verniciatura, manodopera di mascheratura, tempi di indurimento, tassi di scarto e cicli di riverniciatura. Una parte ASA/ABS non verniciata non ha nessuno di questi. Su un pannello esterno di due metri quadrati, il percorso della verniciatura spesso costa più di quanto costerà mai lo strato di copertura ASA.
Una pratica lista di controllo per la selezione
Esegui questi cinque controlli prima di approvare un preventivo ASA/ABS, perché ognuno di essi ha bloccato un progetto da qualche parte.
- Spessore del cappuccio per iscritto. Millimetri per faccia, sul disegno e sul certificato di conformità.
- Campione esposto alle intemperie, non un campione consegnato. Un pannello nuovo non dice nulla sulla stabilità del colore.
- Tolleranza adeguata al processo. Una tolleranza stretta su una parte imbutita è denaro sprecato, una tolleranza allentata su un pannello stampato piatto è uno scarto.
- Standard fisico di colore. Un chip o una targa, non un file digitale visualizzato su un monitor non calibrato.
- Prova di formazione sullo strumento reale. Confermare l'assottigliamento del cappello nel punto più profondo prima di rilasciare l'ordine.
Richiedi un campione di 300 x 300 mm dell'esatto spessore del cappuccio che intendi acquistare, formalo sullo strumento di produzione e lascia un pezzo formato all'aperto per un'intera stagione. Quel singolo test risponde a più domande di qualsiasi confronto tra schede tecniche.
Domande frequenti sulle lastre ASA/ABS
ASA/ABS è uguale all'ABS con un additivo UV?
No. Un pacchetto UV rallenta la degradazione all'interno dell'ABS stesso, ma la struttura portante del butadiene rimane il punto debole e l'additivo si consuma nel tempo. ASA/ABS sostituisce il polimero vulnerabile in superficie, quindi la protezione non si riduce come fa un additivo.
La lastra ASA/ABS può essere termoformata senza fessurarsi?
Sì, e funziona con la stessa attrezzatura dell'ABS. Asciugare il foglio per 2-4 ore a 80 gradi Celsius se ha assorbito umidità, riscaldare la superficie a 140-165 gradi Celsius e raffreddare sotto gli 80 gradi Celsius prima di sformarlo. Angoli acuti e rapporti di disegno superiori a circa 1,5 a 1 necessitano di un raggio extra.
Quanto spessore deve avere il tappo ASA per una parte esterna permanente?
Per un'esposizione esterna permanente in condizioni di forte sole, da 0,4 a 0,6 mm per faccia esposta è il normale intervallo di lavoro, misurato dopo la formatura. I cappucci da 0,2 a 0,3 mm sono comuni su parti di breve durata e su applicazioni ombreggiate o interne.
Un pannello ASA/ABS necessita di verniciatura o di rivestimento trasparente?
No. Il tappo è la finitura. La verniciatura aggiunge costi, fasi del processo e un nuovo punto di guasto, e l'adesione della vernice su ASA richiede un'attenta preparazione. L'eccezione è un colore che non può essere affatto eguagliato nella resina ASA, dove una parte in ABS verniciata può comunque essere più economica.
Un ordine ASA/ABS ha esito positivo o negativo su una riga del disegno. Adattare lo spessore del cappuccio all'esposizione reale, consentire l'assottigliamento all'imbutitura più profonda e il resto del lavoro segue la normale lavorazione dell'ABS. Per la gamma più ampia di materiali in fogli di plastica tecnica realizzati da MCH Technology, vedere la gamma di fogli di plastica tecnica .
Prodotti correlati
RICHIEDI UN PRECVENTIVO
Copyright© Jiangsu Mingchanghe Technology Co., Ltd. All Rights Riservato Produttori di lastre di plastica per ingegneria