Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.
Jiangsu Mingchanghe Technology Co., Ltd.


27 Oct 2026, Posted by MCH
Fogli di plastica HIPS: dati sulle proprietà, gradi, applicazioni e lista di controllo per l'acquisto
Un foglio HIPS da 2 mm costa meno dello stesso spessore in ABS, si termoforma a circa 130-150 gradi Celsius con uno stress residuo minimo e mantiene una superficie lucida che sopporta in modo pulito la stampa, la laminazione e la stampa a caldo. Questa combinazione è il motivo per cui i contenitori per frigoriferi, i vassoi per gastronomia e gli espositori per i punti vendita sono costruiti su di esso. Il problema è che l'HIPS non è un sostituto perfetto dell'ABS in ogni posizione: si ammorbidisce prima, si screpola a contatto con solventi idrocarburici e ingiallisce all'aperto a meno che uno strato protettivo non venga coestruso sulla superficie. Questa guida illustra la finestra delle proprietà, le modalità di errore e i dettagli dell'ordine di acquisto che decidono se un ordine HIPS viene eseguito correttamente o termina con un pallet di vassoi rotti.
Risposta rapida: il foglio di plastica HIPS è un polistirene rinforzato con gomma con circa il 5-12% di polibutadiene, una densità vicina a 1,05 g/cm3 e una temperatura di deflessione del calore di circa 70-85 gradi Celsius. Viene acquistato per il costo, la brillantezza e la latitudine di formatura, non per la resistenza al calore o ai solventi.
Cos'è in realtà il foglio di plastica HIPS
L'HIPS è un materiale bifase: una matrice di polistirene su cui è innestata la gomma e dispersa sotto forma di particelle di pochi micrometri di diametro. La fase di gomma assorbe l'energia dell'impatto, trasformando un polimero vetroso e fragile in una lastra che può essere segata, fresata, forata e imbutita senza frantumarsi.
Definizione: La lastra plastica HIPS è un polistirene estruso, modificato con gomma, fornito opaco, solitamente da 0,5 mm a 8 mm di spessore. Si trova tra il polistirene cristallino, che è più trasparente ma fragile, e l'ABS, che è più duro e resistente al calore ma costa di più al chilogrammo.
Il polistirene cristallino è economico e dimensionalmente stabile, ma se cade uno strumento lo romperà. L'aggiunta della fase di gomma moltiplica più volte la resistenza all'impatto con intaglio e riduce leggermente la rigidità. Poiché l'HIPS è naturalmente opaco, la colorazione è semplice: il bianco, il nero e le tonalità abbinate sono lavori di routine piuttosto che di ordini speciali.
- Lastra per uso generale e altamente lucida per espositori, segnaletica e scatole luminose
- Foglio opaco o poco lucido che nasconde i graffi sulle parti interne di elettrodomestici e automobili
- Gradi antistatici ed ESD nell'intervallo da 10^6 a 10^9 ohm per quadrato per vassoi e imballaggi elettronici
- Mescole ritardanti di fiamma che raggiungono UL94 V-0, con opzioni prive di alogeni che meritano di essere confermate per iscritto
- Gradi per contatto alimentare conformi alla FDA 21 CFR 177.1640 e al Regolamento UE 10/2011, forniti con documentazione di migrazione
La finestra di elaborazione è ampia, motivo per cui i trasformatori continuano a specificarla. I nostri appunti su come si comporta l'HIPS durante la termoformatura coprire i rapporti di aspirazione, le zone del forno e il raffreddamento in modo più dettagliato.
Panoramica dei dati sulle proprietà della scheda HIPS
Aspettatevi le seguenti gamme da una linea di estrusione controllata. Richiedi il certificato della fabbrica per ogni lotto, perché la resistenza all'urto varia con il contenuto di gomma e il rapporto di macinazione più di qualsiasi altra proprietà.
| Proprietà | Gamma tipica | Cosa significa per una parte |
| Densità | da 1,04 a 1,06 g/cm3 | Simile all'ABS, quindi il peso della parte cambia appena quando si cambia materiale |
| Resistenza alla trazione allo snervamento | Da 20 a 30MPa | Abbastanza rigido per pannelli e ripiani, non per staffe strutturali |
| Modulo di flessione | Da 1,6 a 2,2 GPa | Mantiene la forma nel lavoro in piano; aggiungere le nervature quando una campata supera i 400 mm |
| Impatto Izod dentellato | da 60 a 110 J/m | Sopravvive alla manipolazione e ad una singola caduta, non ai colpi ripetuti |
| Deflessione del calore a 0,45 MPa | Da 70 a 85 gradi Celsius | Mantenere il carico continuo al di sotto di circa 60 gradi Celsius |
| Punto di rammollimento Vicat | Da 88 a 98 gradi Celsius | Sono tollerabili brevi escursioni; la pulizia a vapore no |
| Assorbimento d'acqua, 24 ore | Sotto lo 0,1%. | Dimensionalmente stabile in magazzini umidi e aree di lavaggio |
| Ritiro da stampaggio | dallo 0,4 allo 0,7%. | Tenerlo in considerazione negli utensili per imbutitura profonda e nei dispositivi di rifinitura |
HIPS vs ABS vs PP: quanto dovrebbe pesare la specifica
L'HIPS è il più economico dei tre per chilogrammo e il più tollerante alla forma, l'ABS è l'opzione più resistente e più resistente alle temperature, e il polipropilene vince in termini di resistenza chimica e fatica alla flessione.
L'HIPS è in vantaggio
- Costo per chilogrammo inferiore dal 20 al 30% rispetto all'ABS a parità di spessore
- Brillantezza superiore direttamente dallo stampo, senza fase di lucidatura secondaria
- Temperatura di formatura più bassa e finestra del forno più ampia
- Stampa e laminazione più pulite su uno strato di copertura coestruso
- Gradi per il contatto alimentare forniti come standard dalla maggior parte degli estrusori
L'ABS è in vantaggio
- Resistenza agli urti da due a tre volte superiore a parità di spessore
- Deflessione del calore da 15 a 25 gradi Celsius più alta
- Resistenza agli oli, ai carburanti e a molti solventi detergenti
- La scelta migliore per finiture portanti e alloggiamenti strutturali
- L'ABS con rivestimento ASA mantiene il colore all'esterno per anni
Il polipropilene diventa la risposta migliore quando una parte incontra olio idraulico, detergenti aggressivi o flessioni ripetute, come in una cerniera vivente. È più morbido, più difficile da incollare e sopporta male la stampa senza trattamento superficiale, quindi l'interruttore è raramente libero.
Dove i fogli HIPS guadagnano il loro posto
Cinque applicazioni rappresentano la maggior parte del volume delle lastre HIPS: rivestimenti e involucri di frigoriferi, imballaggi alimentari termoformati, lavori di esposizione e segnaletica, beni di consumo rigidi e vassoi antistatici per l'elettronica.
- Rivestimenti per frigoriferi, pannelli delle porte e involucri per frutta e verdura in fogli lucidi a contatto con gli alimenti da 1,5 a 4,0 mm, imbutiti in profondità con rapporti fino a 2:1
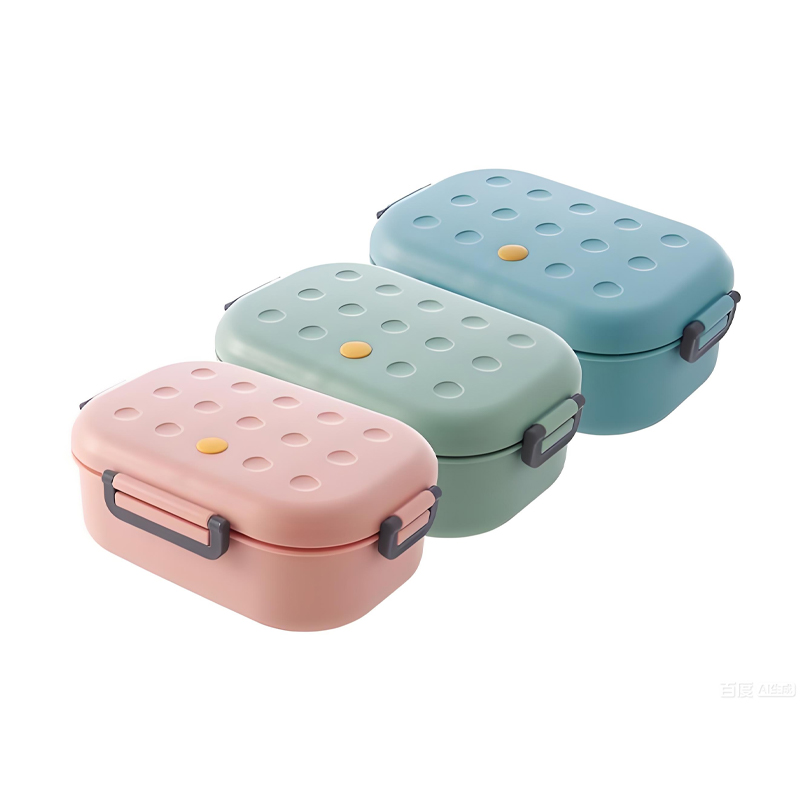
- Contenitori per alimenti, coppe e vaschette per gastronomia in lamiera da 0,5 a 1,5 mm, formati sottovuoto o pressoformati
- Espositori per punti vendita, segnaletica e light box in fogli da 1 a 3 mm con copertura lucida o opaca
- Giocattoli, costruzioni e articoli per la casa in fogli da 1,5 a 3 mm, verniciati o stampati dopo la formatura
- Vassoi antistatici e imballaggi elettronici in fogli da 0,8 a 2 mm nell'intervallo da 10^6 a 10^9 ohm per quadrato
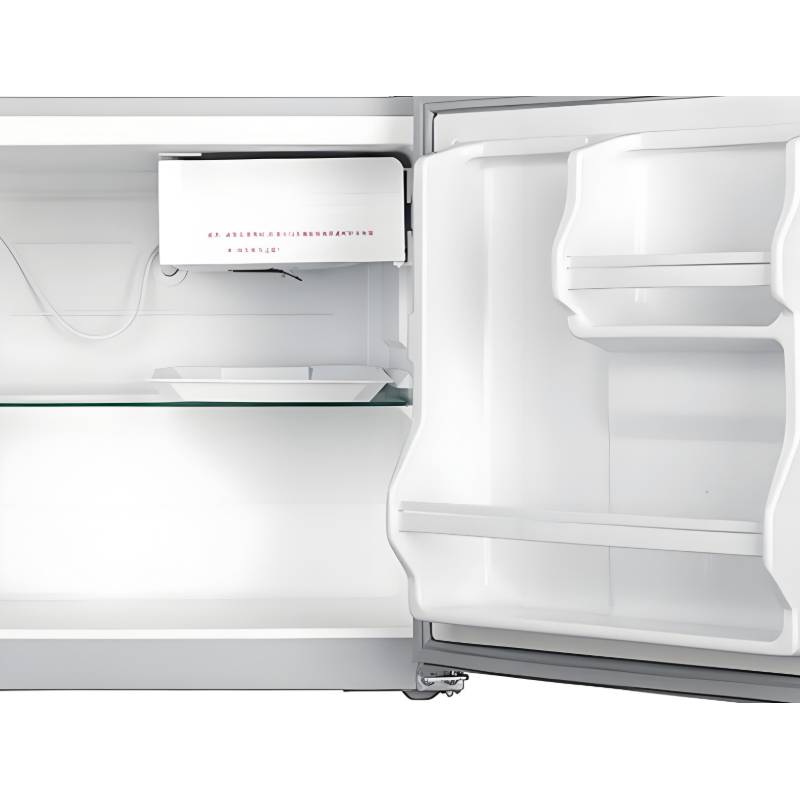 Lamiera per rivestimento HIPS per alloggiamenti di frigoriferi ed elettrodomestici Sviluppata per involucri di frigoriferi e apparecchi simili, questa lastra HIPS offre rigidità, resistenza agli urti e idoneità alla termoformatura per alloggiamenti durevoli. Visualizza il prodotto →
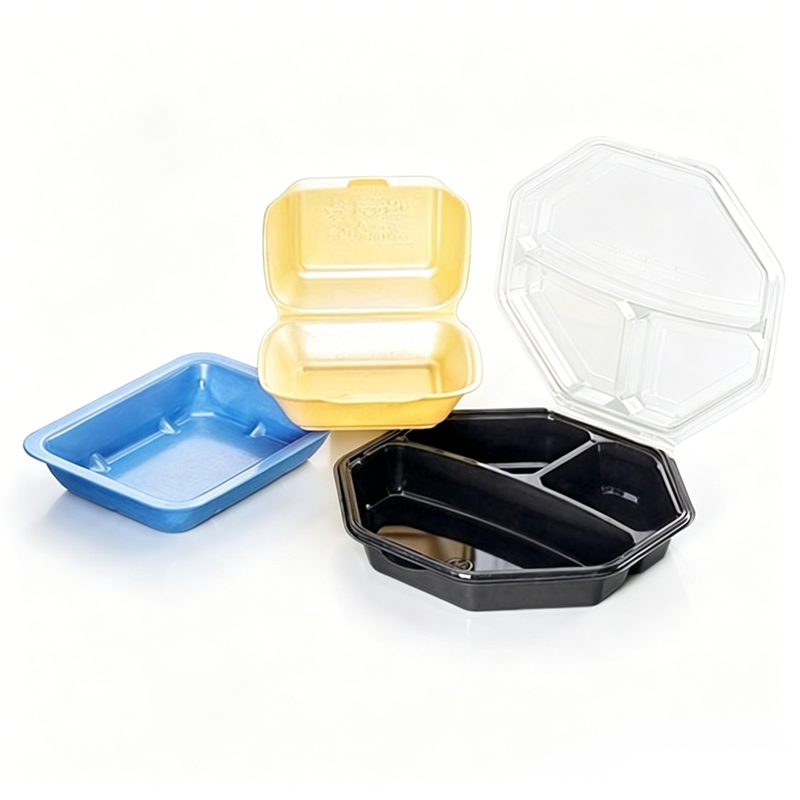 Contenitori per alimenti HIPS per vassoi per uova e frutta Progettati per imballaggi alimentari come vassoi per uova e frutta, questi contenitori HIPS combinano rigidità, resistenza agli urti e compatibilità con la termoformatura per espositori protettivi. Visualizza il prodotto →
Il pieno Gamma di lastre HIPS copre opzioni lucide, opache, antistatiche e ignifughe, con colore, spessore, motivo e dimensioni del foglio realizzati su ordinazione anziché prelevati da un elenco di stock fisso.
Limiti attorno ai quali dovresti progettare
L'HIPS fallisce in tre modi prevedibili: carico sostenuto superiore a circa 70 gradi Celsius, contatto con solventi e adesivi idrocarburici ed esposizione all'aperto senza cappuccio protettivo.
- Calore: sotto carico si applica un soffitto di servizio continuo vicino a 60 gradi Celsius; un pannello di 2 mm si deformerà vicino ad una fonte di calore o all'interno dell'abitacolo chiuso di un veicolo.
- Solventi: l'acqua ragia minerale, il toluene e molti inchiostri e adesivi a base solvente causano screpolature e fessurazioni da stress. Utilizzare inchiostri a base acqua o UV e testare l'eventuale adesivo su un ritaglio prima di eseguire il lotto.
- UV: HIPS non stabilizzato diventa gesso e giallo durante una stagione all'aperto. Una copertura in acrilico prolunga la durata, ma non trasforma la lastra in un materiale strutturale per esterni.
- Crespo: la deflessione aumenta sotto carico costante. Aggiungi nervature, aumenta lo spessore o passa ad ABS o PC/ABS dove una parte deve sostenere un peso in modo permanente.
Una pratica lista di controllo per l'acquisto
Cinque elementi nell'ordine d'acquisto decidono se il foglio consegnato viene eseguito correttamente sulla linea o spreca un turno nell'impostazione.
- Spessore e tolleranza. Stato nominale più una fascia: 1,5 mm più o meno 0,08 mm e 3 mm più o meno 0,12 mm sono cifre commerciali comuni. Le fasce più strette costano di più, quindi abbinale al disegno che le forma, non all'abitudine.
- Rimacinare il contenuto. Richiedi la percentuale per iscritto. Al di sopra del 20-25% circa di macinato, la forza d'urto e la consistenza del colore iniziano a variare da un lotto all'altro.
- Strato di copertura e lucentezza. Confermare se un lato o entrambi sono ricoperti e definire il target con un'unità di lucentezza che legge a 60 gradi anziché una descrizione verbale di lucido o opaco.
- Planarità e campanatura. Specificare una deviazione massima in millimetri per metro e concordare lo stoccaggio sul bordo, poiché una lamiera piegata si registrerà erroneamente nel dispositivo di rifinitura.
- Film di mascheratura e imballaggio. La pellicola protettiva deve staccarsi senza lasciare residui dopo settimane in un magazzino caldo, e i pallet per l'esportazione necessitano di protezione dei bordi per evitare graffi durante il trasporto.
Approvvigionamento di fogli HIPS con il giusto supporto
Acquistare da un fornitore che estrude la lastra anziché da uno che la taglia soltanto, perché spessore, colore e strato di copertura devono essere mantenuti sulla linea per l'intera tiratura.
Tre linee di estrusione per ABS, HDPE, HIPS e lamiere in lega
Colore, spessore, disegno e dimensione del foglio costruiti su disegno
Esportazione in Europa, Americhe, Sud-Est asiatico e Medio Oriente
Jiangsu MCH Technology Co., Ltd. fornisce lastre HIPS insieme ad ABS, HDPE, PC/ABS, ASA/ABS, TPU/ABS e PMMA, con team tecnici e di vendita che gestiscono domande sulle specifiche dal primo campione fino agli ordini ripetuti.
 Lamiere semilavorate HIPS in dimensioni standard Lastre HIPS semilavorate in fogli da 2.440 mm per 1.220 mm e spessore da 0,5 a 10 mm, con colore e lavorabilità personalizzati per taglio, punzonatura e termoformatura. Visualizza il prodotto →
Domande frequenti
Gli alimenti in fogli HIPS sono sicuri?
I gradi per il contatto alimentare soddisfano FDA 21 CFR 177.1640 e il Regolamento UE 10/2011 e vengono forniti con documentazione di migrazione. Conferma il grado specifico per gli alimenti grassi o acidi, poiché tali condizioni vengono testate separatamente.
La lastra HIPS può essere termoformata e lavorata?
SÌ. Il foglio si forma tra circa 130 e 150 gradi Celsius e gestisce rapporti di stiro vicini a 2:1. Sega, fresa e fora con utensili affilati; mantenere una velocità di avanzamento elevata ed eliminare i trucioli in modo che l'attrito non sciolga il bordo tagliato.
Quanto spessore può essere fornita la lastra HIPS?
La produzione standard va da 0,5 mm a 8 mm. La disponibilità si riduce al di sopra dei 6 mm perché il tempo di raffreddamento e il controllo dello stress diventano critici, quindi gli spessori più spessi vengono solitamente indicati come tiratura personalizzata.
Il foglio HIPS ingiallisce all'aperto?
Il foglio non stabilizzato lo fa, in genere entro una stagione all'aperto. Un cappuccio coestruso in acrilico o ASA rallenta il cambiamento e protegge la brillantezza, ma il foglio in ABS o ASA rimane la scelta migliore per le parti che vivono permanentemente all'esterno.
Prodotti correlati
RICHIEDI UN PRECVENTIVO
Copyright© Jiangsu Mingchanghe Technology Co., Ltd. All Rights Riservato Produttori di lastre di plastica per ingegneria